لماذا ينحني حامل البكرة العلوية لباب المرآب مع مرور الوقت؟
المعيار المرجعي: ISO 9001، ISO 9227 (اختبارات التآكل في الأجواء الاصطناعية – اختبارات رش الملح)
إجابة موجزة
التحميل غير المتماثل على الكابولي: تحليل توزيع الإجهاد في مناطق انتقال المقطع العلوي
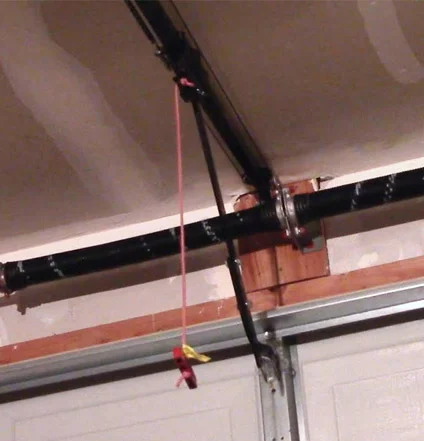
لفهم سبب تعرض دعامة فولاذية مدلفنة على البارد من عيار 14 لتشوه هندسي دائم، يجب أن نُعرِّف تثبيت الأسطوانة العلوية على أنه هيكل عارضة ناتئة تحت حمل ديناميكي. وعلى عكس المفصلات المركزية التي تتعرض لإجهاد دوراني بسيط، فإن دعامة الأسطوانة العلوية لباب المرآب يعمل عند نقطة الانتقال الحرجة التي تدخل فيها لوحة الباب إلى “الراديوس” — أي الجزء المنحني من المسار. وفي هذه المرحلة المحددة من الحركة، تشكل قوة السحب الصادرة عن المحرك وكتلة الجاذبية للوحة قوة ناتجة معقدة وغير متماثلة.
عندما يبدأ الباب حركته الأفقية، يتعرض الحامل لضغط شعاعي شديد. وإذا تم ضبط الثقوب المشقوقة بانحراف يبلغ 5 مم فقط عن المحور المركزي، فإن انحراف مركز الحمل يؤدي إلى مضاعفة عامل تركيز الإجهاد (Kt). وبدلاً من توزيع الحمل على كامل السطح البالغ 1.9 مم، يتركز الضغط على الحواف الرقيقة لفتحات الضبط. وعلى مدى آلاف الدورات، يؤدي هذا الإجهاد المفرط الموضعي إلى انزلاق حدود الحبيبات — وهي عملية ميكانيكية دقيقة يتحول فيها الشبكة البلورية للفولاذ بشكل لا رجعة فيه. يتجلى هذا التراكم الميكرو-بلاستيكي في شكل “انحناء” تدريجي لذراع الدعامة، مما يؤدي في النهاية إلى تغيير متجه حركة الأسطوانة المصنوعة من النايلون أو الفولاذ، مما يجبرها على مقاومة المسار بدلاً من الانزلاق داخله.
نموذج اختبار الإجهاد البيئي المتطرف:
* المرحلة الأولية (0-2000 دورة): يحافظ الهيكل الشبكي الفولاذي على خاصية الاستعادة المرنة. ويكون تركيز الإجهاد مرتفعًا عند حدود الثقوب المشقوقة، لكن السماكة من عيار 14 تمنع حدوث انثناء فوري. ويكون الاحتكاك خطيًّا، ويعمل الباب ضمن نطاقات الديسيبل القياسية.
* المرحلة المتوسطة (2,000–8,000 دورة): يؤدي التحميل التراكمي غير المتماثل إلى حدوث تشوه بلاستيكي دقيق. وتبدأ حدود الحبيبات في الانزلاق. ويظهر انحراف هندسي قابل للقياس يبلغ 0.5 مم في ذراع الدعامة. وتتغير زاوية التلامس مع الأسطوانة بمقدار 3 درجات، مما يؤدي إلى زيادة الاحتكاك الأفقي.
* مرحلة الحد الحرج (8,000 دورة فأكثر): يصل انحراف الكابول إلى نقطة الانقلاب. وتتضرر مقاومة الخضوع. ويتعرض الدعامة لانحناء دائم بزاوية 15 درجة، مما يؤدي إلى انفصال اللوحة العلوية عن مانع التسرب في العارضة، وينتج عن ذلك تسرب كبير للهواء وزيادة قدرها 15 ديسيبل في ضوضاء الاهتزاز التشغيلي.
الانهيار الجهازي الثانوي:
يؤدي انحراف الدعامة العلوية إلى حدوث تفاعل تسلسلي ثانوي كارثي في نظام بكرات الكابلات. فعندما تنحرف البكرة العلوية عن اتجاهها المقصود، يتسبب ذلك في حدوث “تذبذب” جانبي في القسم العلوي بأكمله. وينتقل هذا الاهتزاز عبر العمود إلى بكرات الكابلات، مما يتسبب في قفز كابلات الرفع عالية الشد من أحد الأخاديد أو احتكاكها بأقواس العلامات. ويؤدي هذا الاحتكاك إلى تمزيق خيوط الكابل المجلفن، مما يؤدي إلى انقطاع مفاجئ وخطير للكابل يجعل الباب غير قابل للتشغيل ويشكل خطرًا محتملاً على المارة.
النقاط الرئيسية
- تمدد محلي في الثقب المشقوق: أول مؤشر على حدوث عطل هو تمدد فتحات مسامير التثبيت بشكل بيضاوي، مما يؤكد أن تركيز الإجهاد قد تجاوز حد الخضوع للمادة.
- عدم التماثل في فجوة مانع التسرب العلوي: إذا ظهرت فجوة ضوئية في الجزء العلوي من باب المرآب تكون أوسع من جانب عن الآخر عند إغلاقه، فمن المرجح أن يكون التثبيت العلوي قد تعرض لظاهرة انزلاق حدود الحبيبات.
- الصرير التذبذبي: يشير الصرير عالي النبرة وغير الخطي الذي يصدر في بداية الدورة الافتتاحية إلى أن الأسطوانة لم تعد متوازنة مع متجه مسارها، مما يؤدي إلى حدوث احتكاك انزلاقي.
حركيات التخفيف الجلفاني: تآكل توزيع الزنك في الاتجاه Z
وبالانتقال إلى ما وراء الجوانب الميكانيكية البحتة، فإن الاستقرار الكيميائي لـ تجهيزات أبواب المرآب السكنية وتتحدد هذه الحماية بحسب خصائص حركية الطبقة الواقية. ففي البيئات ذات الرطوبة العالية أو التي تنتشر فيها جسيمات الملح الساحلية، تعمل الطبقة المجلفنة بالغمس الساخن كأنود تضحي. ومع ذلك، فإن فعالية هذه الحماية تعتمد كليًّا على انتظام توزيع الزنك في الاتجاه Z (السماكة العمودية على سطح الفولاذ).
عندما يتعرض الدعامة للانحناء الميكانيكي الموصوف في القسم السابق، تتشكل شقوق مجهرية — غير مرئية للعين المجردة — في طبقة سبيكة الزنك والحديد الهشة. وتعمل هذه الشقوق كقنوات إلكتروليتية. وأثناء التبريد الليلي، تتكثف الرطوبة داخل هذه الشقوق الدقيقة، مما يؤدي إلى تكوين محلول ملحي مركّز. وهذا يؤدي بدوره إلى تسريع عملية الترقق الجلفاني. ويتم استهلاك الزنك بمعدل يتراوح بين 5 و8 ميكرومتر سنويًا في المناخات المحلية الساحلية، مقارنة بأقل من 0.5 ميكرومتر في المناطق الداخلية الجافة. وبمجرد أن تنخفض كثافة الزنك في الاتجاه Z إلى ما دون عتبة حرجة، يتعرض الفولاذ الأساسي للتآكل بين الحبيبات، مما يضعف الروابط الذرية للحامل ويجعله “ينكسر” بدلاً من الانحناء عند حدوث الارتفاع المفاجئ التالي في التيار الكهربائي للمحرك.
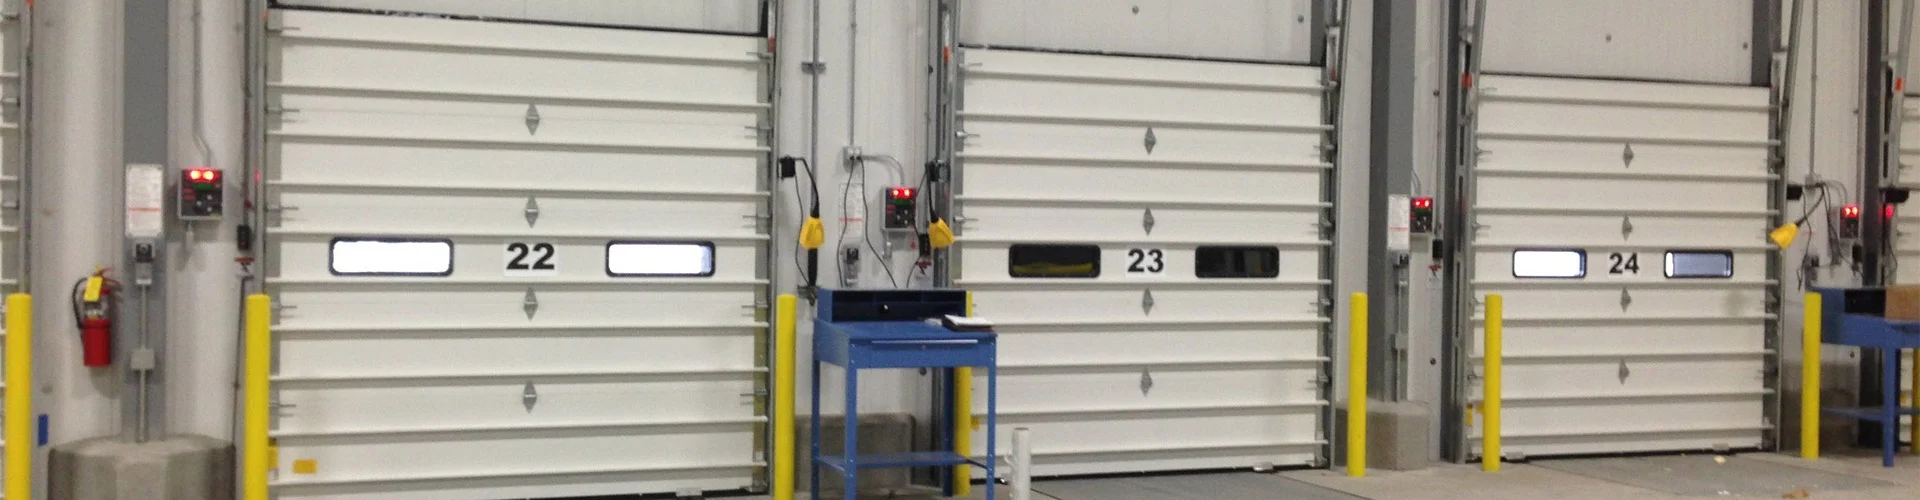
اختلال المحاذاة الحركي: البصمة الصوتية لتغيرات اتجاه الأسطوانات
تتمثل النتيجة النهائية لفشل الدعامات في الانهيار التام للتناغم الصوتي والحركي للنظام. ولحل هذه المشكلات، يلزم اتباع نهج هندسي على مستوى المصنع، يركز على استعادة المواد وبروتوكولات المحاذاة الدقيقة التي تم التحقق من صحتها وفقًا لمعايير الاختبار المستقلة الصادرة عن منظمة ISO.
الحل 1: أضلاع تقوية هيكلية مدمجة
* بروتوكول التنفيذ: يتم تعديل قالب التصنيع لضغط ضلع هندسي عميق على شكل حرف V على طول المحور الطولي للدعامة ذات السماكة 14. ويؤدي ذلك إلى زيادة معامل المقطع دون إضافة وزن زائد.
* التطور المتوقع للمواد: يمنع الضلع التعزيزي انزلاق حدود الحبيبات من خلال إعادة توزيع الحمل بعيدًا عن حواف الفتحة المشقوقة. وتزداد الصلابة الهيكلية بفضل مادة 40%، مما يضمن قدرة الدعامة على تحمل ما يصل إلى 20,000 دورة دون حدوث انحراف هندسي قابل للقياس.
* التكاليف الخفية والتخفيف من المخاطر: قد يؤدي الختم بضغط عالٍ للأضلاع المقواة إلى حدوث تمزقات دقيقة في طلاء الزنك عند الزوايا الأكثر حدة في الطية. ويجب على المصنع إجراء فحص بعد عملية الختم باستخدام اختبار الجسيمات المغناطيسية (MPT) لضمان استمرارية طبقة الزنك الواقية.
الحل 2: بروتوكول الجلفنة بالغمس الساخن بمعدل 100 غ/م²
* بروتوكول التنفيذ: تُغمر المكونات في حمام من الزنك المنصهر بدرجة حرارة 450 درجة مئوية لمدة بقاء خاضعة لرقابة صارمة لضمان حد أدنى لكتلة الطلاء يبلغ 100 غرام/م². ويُعد هذا السُمك أكبر بكثير من سماكة الصفائح المعدنية “المجلفنة مسبقًا” القياسية.
* التطور المتوقع للمواد: توفر الطبقة التضحية الأكثر سمكًا مخزونًا أكبر بكثير من الزنك. وحتى مع تقلص التوزيع في الاتجاه Z نتيجة للتآكل الملحي، يحتفظ الدعامة بحمايتها الكاثودية لأكثر من 15 عامًا في البيئات عالية الرطوبة، مما يمنع حدوث التقصف بين الحبيبات.
* التكاليف الخفية والتخفيف من المخاطر: قد يتراكم الزنك الزائد داخل فتحات عمود الأسطوانة، مما يجعل عملية التجميع صعبة. ويلزم إجراء توسيع دقيق لفتحة الأسطوانة بعد عملية الجلفنة للحفاظ على تفاوت مقبول يبلغ ±0.1 مم لعمود الأسطوانة.
الحل 3: دقة الثقوب المشقوقة المصنعة باستخدام الحاسب الآلي (CNC)
* بروتوكول التنفيذ: بدلاً من عملية التثقيب التقليدية، يتم تشطيب فتحات الضبط باستخدام آلات الطحن ذات التحكم الرقمي (CNC) عالية السرعة لضمان حصول حواف متعامدة وناعمة تمامًا.
* التطور المتوقع للمواد: إن إزالة الشقوق الدقيقة “المثقوبة” من حافة الثقب تقضي على نقاط بدء تشقق الإجهاد. وهذا يحسّن بشكل كبير من تحويل عزم الدوران إلى الشد أثناء التركيب، مما يسمح للمسامير بالبقاء مشدودة حتى في ظل الاهتزازات الشديدة.
* التكاليف الخفية والتخفيف من المخاطر: تعتبر عملية الطحن باستخدام الحاسب الآلي (CNC) أبطأ من عملية التثقيب الصناعي، مما يؤدي إلى ارتفاع تكلفة الوحدة. ولتحقيق التوازن في الكفاءة، ينبغي للمصنع استخدام مراكز آلية متعددة الرؤوس قادرة على معالجة عشرة دعامات في كل دورة.
الحل 4: التدقيق الديناميكي لمتجه المحاذاة
* بروتوكول التنفيذ: يتم اختبار كل مجموعة من مكونات الأجهزة باستخدام جهاز محاكاة نصف القطر. يتم تثبيت الحامل مع بكرة ويخضع لحمل شعاعي قدره 150 نيوتن للتأكد من أن الإزاحة تظل أقل من 0.2 ملم.
* التطور المتوقع للمواد: وهذا يضمن احتفاظ الأسطوانة بمتجه التلامس الخطي الخاص بها. ومن خلال منع حدوث أي اختلال في المحاذاة الحركية، تظل البصمة الصوتية للباب مستقرة، مما يزيل الارتفاعات المفاجئة في الترددات التي تتراوح بين 500 هرتز و2000 هرتز، والتي تميز الأجزاء المعيبة.
* التكاليف الخفية والتخفيف من المخاطر: يتطلب تصنيع منصات اختبار مخصصة لأحجام الأبواب المختلفة استثمارات كبيرة في مجال البحث والتطوير. ويجب معايرة هذه المنصات كل ثلاثة أشهر وفقًا لمعايير ISO 9001 للحفاظ على سلامة البيانات.
| المتغير الهيكلي | حامل قياسي من عيار 14 | حامل الأسطوانة العلوية المقوى | التفاوت المسموح به في الصناعة | معايير الاختبار |
|---|---|---|---|---|
| صلابة المقاطع | متوسط (عرضة للانحناء) | مرتفع (+40% عبر التضليع) | < 0.5 مم انثناء عند 100 نيوتن | خلية تحميل الكابولي |
| الكثافة الكتلية للزنك | 40-60 غ/م² (قبل الجلفنة) | 100+ غ/م² (بالغمس الساخن) | 80 غ/م² كحد أدنى للمناطق الساحلية | مقياس مغناطيسي |
| عمر التحمل (الدورات) | < 8,000 (إنتاج مبكر) | 20,000+ (مستقر) | 10,000 دورة على الأقل | منصة نصف القطر الديناميكي |
| الكسب الصوتي (فشل) | زيادة في الكسب تتراوح من +12 إلى 18 ديسيبل | تباين أقل من 3 ديسيبل | ضوضاء التشغيل بحد أقصى 75 ديسيبل | محلل الطيف |
| دقة الأبعاد | ± 1.5 مم | ± 0.2 مم (تشطيب باستخدام الحاسب الآلي) | ± 0.5 مم وفقًا للمعايير الصناعية | المسح بالليزر باستخدام جهاز قياس التنسيق (CMM) |
نصيحة للمحترفين / قائمة مراجعة
- تحقق من وجود “الضلع الموسوم”: عند الشراء، ابحث عن حافة بارزة تمتد على طول وسط الدعامة. فالدعامة المسطحة هي دعامة ضعيفة ستنهار تحت تأثير الحمل الشعاعي.
- تحقق من وجود “اللمعة” الخاصة بالزنك: غالبًا ما يظهر الجلفنة بالغمس الساخن عالية الجودة نمطًا بلوريًّا يشبه “رقاقات الثلج” على السطح. أما اللون الرمادي الباهت والموحد فيشير عادةً إلى طبقة جلفنة كهربائية أرق.
- اختبار ملاءمة ساق الأسطوانة: أدخل بكرة قياسية في الحامل. يجب أن تدور بحرية، على أن لا يتجاوز التلاعب الجانبي فيها 1 مم. فالتلاعب المفرط يشير إلى تفاوتات تصنيعية سيئة.
- اختبار مصابيح الرأس: أغلق الباب وأطفئ أنوار المرآب. إذا لاحظت وجود ضوء في الزوايا العلوية، فهذا يعني أن الدعامات العلوية تحتاج إلى تعديل أو أنها قد تشوهت بالفعل.
- افحص أدوات التثبيت الخاصة بك: استخدم براغي ذاتية التثبيت مقاس 7/16 بوصة. إذا لاحظت أن البراغي غير محكمة، فمن المحتمل أن تكون فتحات الدعامة قد تمددت بسبب انزلاق حدود الحبيبات.
- قاعدة المسافة الساحلية: إذا كنت تعيش على بعد 5 أميال من المحيط، فإن أدوات التثبيت القياسية لا تكفي. يجب أن تطلب أدوات تثبيت مجلفنة بالغمس الساخن أو مصنوعة من الفولاذ المقاوم للصدأ لمقاومة ترقق الطبقة الجلفانية.
الأسئلة الشائعة (FAQ)
كيف يمكن برمجة جهاز فتح باب المرآب عن بُعد؟
تحتوي معظم أجهزة فتح البوابات الحديثة على زر “Learn” (التعلم) في وحدة المحرك. اضغط على هذا الزر ثم حرره، ثم في غضون 30 ثانية، اضغط على الزر الموجود في جهاز التحكم عن بُعد المحمول واستمر في الضغط عليه حتى تومض مصابيح المحرك أو تسمع صوت نقرتين. وهذا يؤكد أن الرمز المتغير قد تمت مزامنته مع جهاز الاستقبال الداخلي.
كيفية برمجة جهاز فتح باب المرآب ليتوافق مع السيارة؟
ابدأ بمسح أي رموز سابقة في نظام HomeLink بسيارتك عن طريق الضغط المستمر على الزرين الخارجيين. ضع جهاز التحكم عن بُعد على بعد 1-3 بوصات من أزرار السيارة، ثم اضغط في الوقت نفسه على زر جهاز التحكم وعلى الزر المطلوب في السيارة حتى يومض مصباح المؤشر بسرعة. أخيرًا، اضغط على زر “Learn” الموجود على محرك جهاز فتح الباب، ثم عد إلى السيارة واضغط على الزر المحدد مرتين لتثبيت المزامنة.
كيف يمكن تجاوز مستشعرات باب المرآب؟
في حالة عدم محاذاة مستشعرات الأمان (وهو ما يُشير إليه ضوء وامض على المحرك)، يمكنك إجراء تجاوز طارئ بالضغط مع الاستمرار على زر “إغلاق” المثبت على الحائط. يجب الاستمرار في الضغط على الزر حتى يستقر الباب تمامًا على الأرض. سيؤدي رفع إصبعك عن الزر قبل الأوان إلى عكس اتجاه حركة الباب فورًا حفاظًا على السلامة.
كيف أقوم ببرمجة جهاز فتح باب المرآب من ماركة «جيني»؟
غالبًا ما تتطلب أنظمة Genie عملية من خطوتين. أولاً، اضغط مع الاستمرار على الزر المربع “Program” الموجود على المحرك حتى يتحول لون مصباح LED الدائري إلى اللون الأزرق. ثم اضغط على زر جهاز التحكم عن بُعد مرتين. إذا كان جهاز التحكم عن بُعد يستخدم تقنية Intellicode، فسيتحول لون المصباح إلى اللون الأخضر، مما يشير إلى نجاح إقران الإشارة المشفرة.
 English
 Русский
 日本語
 한국어
 Français
 Deutsch
 العربية
 Português
 Español